

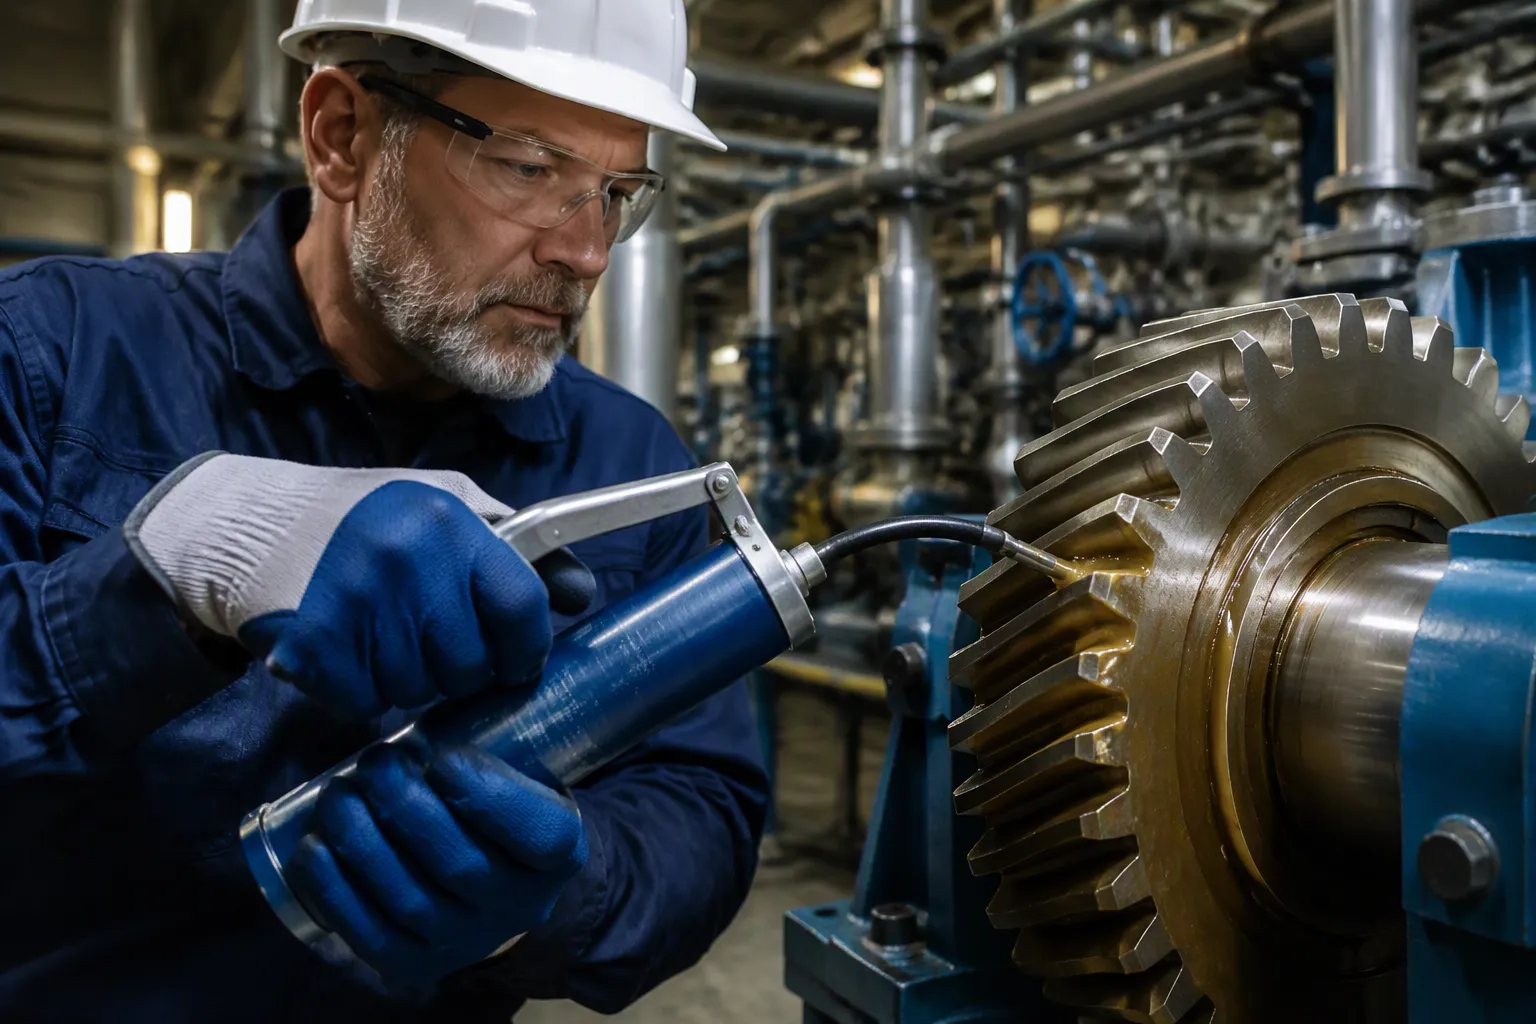
L’oxydation des lubrifiants industriels provoque des pannes coûteuses et des arrêts de production imprévus. Les équipes de maintenance perdent des heures précieuses à remplacer des huiles dégradées et des pièces usées. Comment éviter ce phénomène dans un contexte industriel ? Trois piliers fondamentaux guident la prévention. Premièrement, il faut choisir le lubrifiant adapté aux conditions réelles du site. Deuxièmement, il convient de contrôler les conditions opératoires, notamment la température et la contamination. Troisièmement, une maintenance proactive prolonge la durée de vie des huiles et des machines. Ces trois axes structurent toute stratégie efficace contre la dégradation oxydative.
Points Clés
Choisissez un lubrifiant synthétique résistant à l’oxydation pour les hautes températures.
Contrôlez la température et l’aération pour ralentir la dégradation de l’huile.
Éliminez l’eau et les particules métalliques pour éviter l’oxydation accélérée.
Adoptez une maintenance proactive avec filtration et analyse d’huile régulière.
Économisez sur les coûts de maintenance et prolongez la durée de vie des équipements.
Comprendre l’oxydation des lubrifiants
Mécanisme de l’oxydation
L’oxydation résulte d’une réaction chimique entre le lubrifiant et l’oxygène. Ce processus suit un cycle en plusieurs étapes. L’initiation crée des radicaux libres sous l’effet de la chaleur ou de la lumière. La propagation transforme ces radicaux en peroxydes. La ramification accélère la réaction de manière exponentielle. L’arrêt survient lorsque les antioxydants neutralisent les radicaux ou lorsque le lubrifiant s’épuise.
Les lubrifiants industriels se dégradent selon des mécanismes complexes. La formation de radicaux libres, les réactions catalysées par les métaux et l’accumulation de résidus insolubles en font partie. Les outils de surveillance classiques peinent à détecter ces intermédiaires réactifs. Ils identifient difficilement les mécanismes de dégradation en jeu. La durée de vie du lubrifiant diminue alors. Les stratégies de régénération restent largement inefficaces. Comprendre ces voies d’oxydation devient donc essentiel pour anticiper la dégradation et optimiser la gestion de la santé des lubrifiants.
Scénarios industriels d’oxydation à lubrification
Dans un contexte industriel, plusieurs situations accélèrent la dégradation. Les turbines à gaz fonctionnent à température élevée. L’huile y subit une oxydation rapide. Les compresseurs exposent le lubrifiant à l’air chaud en continu. Les circuits hydrauliques subissent des cycles de pression qui génèrent de la chaleur. Chaque scénario présente des contraintes spécifiques.
Il est largement reconnu que les niveaux de contamination (particules et eau) et la stabilité à l’oxydation déterminent la durée de vie de l’huile de turbine.
Cette observation s’applique à de nombreux équipements industriels. La détection directe des radicaux libres, l’épuisement des antioxydants et les contaminants métalliques paramagnétiques dépassent les indicateurs conventionnels. Des traitements nanocomposites éliminent sélectivement l’acidité, l’eau, les radicaux libres et les résidus. Ils préservent les additifs fonctionnels. La validation par RPE (résonance paramagnétique électronique) confirme l’efficacité de la régénération. Cette approche permet une gestion en boucle fermée de la santé du lubrifiant dans tout contexte industriel.
Facteurs déclenchants
Conditions opératoires
La température représente l’accélérateur principal de l’oxydation des lubrifiants. Une température élevée accélère la vitesse de réaction chimique. Les turbines à gaz illustrent bien ce phénomène. L’huile de turbine fonctionne souvent à des températures élevées. Cette chaleur intense génère des radicaux libres beaucoup plus rapidement que dans des conditions normales. Les compresseurs exposent également l’huile à des températures élevées de façon continue.
L’aération du lubrifiant aggrave la situation de manière significative. Les compresseurs soumettent l’huile à un flux d’air chaud permanent. Cette agitation mécanique introduit de l’oxygène supplémentaire dans le lubrifiant. Les circuits hydrauliques subissent des cycles de pression répétés. Ces cycles créent des points chauds localisés qui favorisent la dégradation. Les réservoirs mal conçus retiennent l’air piégé dans l’huile. Cette présence d’air prolongée accélère le processus d’oxydation. Les professionnels doivent donc surveiller attentivement ces paramètres opératoires.
Contamination
La contamination par l’eau constitue un facteur déclenchant majeur. Les gouttelettes d’eau catalysent les réactions d’oxydation. Elles hydrolysent également les esters présents dans les lubrifiants synthétiques. L’eau pénètre dans le système par les joints défectueux, la condensation ou les fuites de refroidissement. Même une faible concentration d’eau réduit considérablement la durée de vie du lubrifiant.
Les particules métalliques accélèrent aussi l’oxydation. Le cuivre, le fer et le zinc agissent comme catalyseurs puissants. Ces métaux proviennent de l’usure normale des composants mécaniques. Les poussières et les débris abrasifs apportent des surfaces supplémentaires pour la réaction. Dans tout contexte industriel, la combinaison de chaleur, d’eau et de métaux crée un environnement particulièrement agressif pour l’huile. Les filtres retiennent une partie des contaminants solides. Cependant, les particules les plus fines traversent souvent les systèmes de filtration conventionnels. Une gestion rigoureuse de la contamination devient donc indispensable. Les équipes de maintenance doivent installer des filtres adaptés et contrôler régulièrement les niveaux d’humidité.
Conséquences de l’oxydation
Impact sur le lubrifiant
L’oxydation modifie profondément les propriétés physico-chimiques du lubrifiant. Dans un compresseur rotatif utilisant un fluide PAG, l’épuisement de l’additif anticorrosion a permis à l’oxydation de se produire sans entrave. Cette situation a entraîné une augmentation rapide de l’indice d’acide et de la viscosité. Sans additif protecteur, le lubrifiant se dégrade et perd ses capacités fonctionnelles.
Les mécanismes de cette dégradation méritent une attention particulière :
Viscosité : L’oxydation produit des acides carboxyliques qui se dimérisent, augmentant la densité moléculaire et la résistance à l’écoulement. Les molécules non homogènes créent un effet similaire à des balles de ping-pong gênant le mouvement des billes.
Indice d’acide (TAN) : L’oxydation génère des acides organiques détectables par une augmentation de l’indice d’acide total mesuré par titration.
Ces changements réduisent la capacité du lubrifiant à protéger les composants mécaniques. La polymérisation transforme progressivement l’huile en composés lourds et insolubles.
Impact sur les équipements
Les dommages aux équipements découlent directement de cette dégradation chimique. Dans tout contexte industriel, les conséquences opérationnelles deviennent rapidement visibles :
Dépôts (vernis/boues) : Les polymères formés lors de l’oxydation créent des dépôts qui se logent dans les jeux réduits, notamment les servo-valves, entraînant des dysfonctionnements.
Effet thermique : Le vernis agit comme une couche isolante qui augmente la température dans tout l’équipement, accélérant ainsi la dégradation.
Corrosion : L’oxydation transforme l’huile en un fluide acide qui attaque les surfaces métalliques.
Vernis : Les produits d’oxydation se déposent sous forme de vernis ambré à brun sur les tiroirs de servo-valves, provoquant le collage des valves de contrôle et des réponses erratiques des turbines.
Boues : Dans les systèmes de circulation d’huile, les boues issues de l’oxydation avancée s’accumulent dans les carters et voies d’huile, réduisant le débit vers les roulements et augmentant l’usure.
Ces dommages réduisent la fiabilité des machines et augmentent les coûts de maintenance.
Choisir le lubrifiant adapté
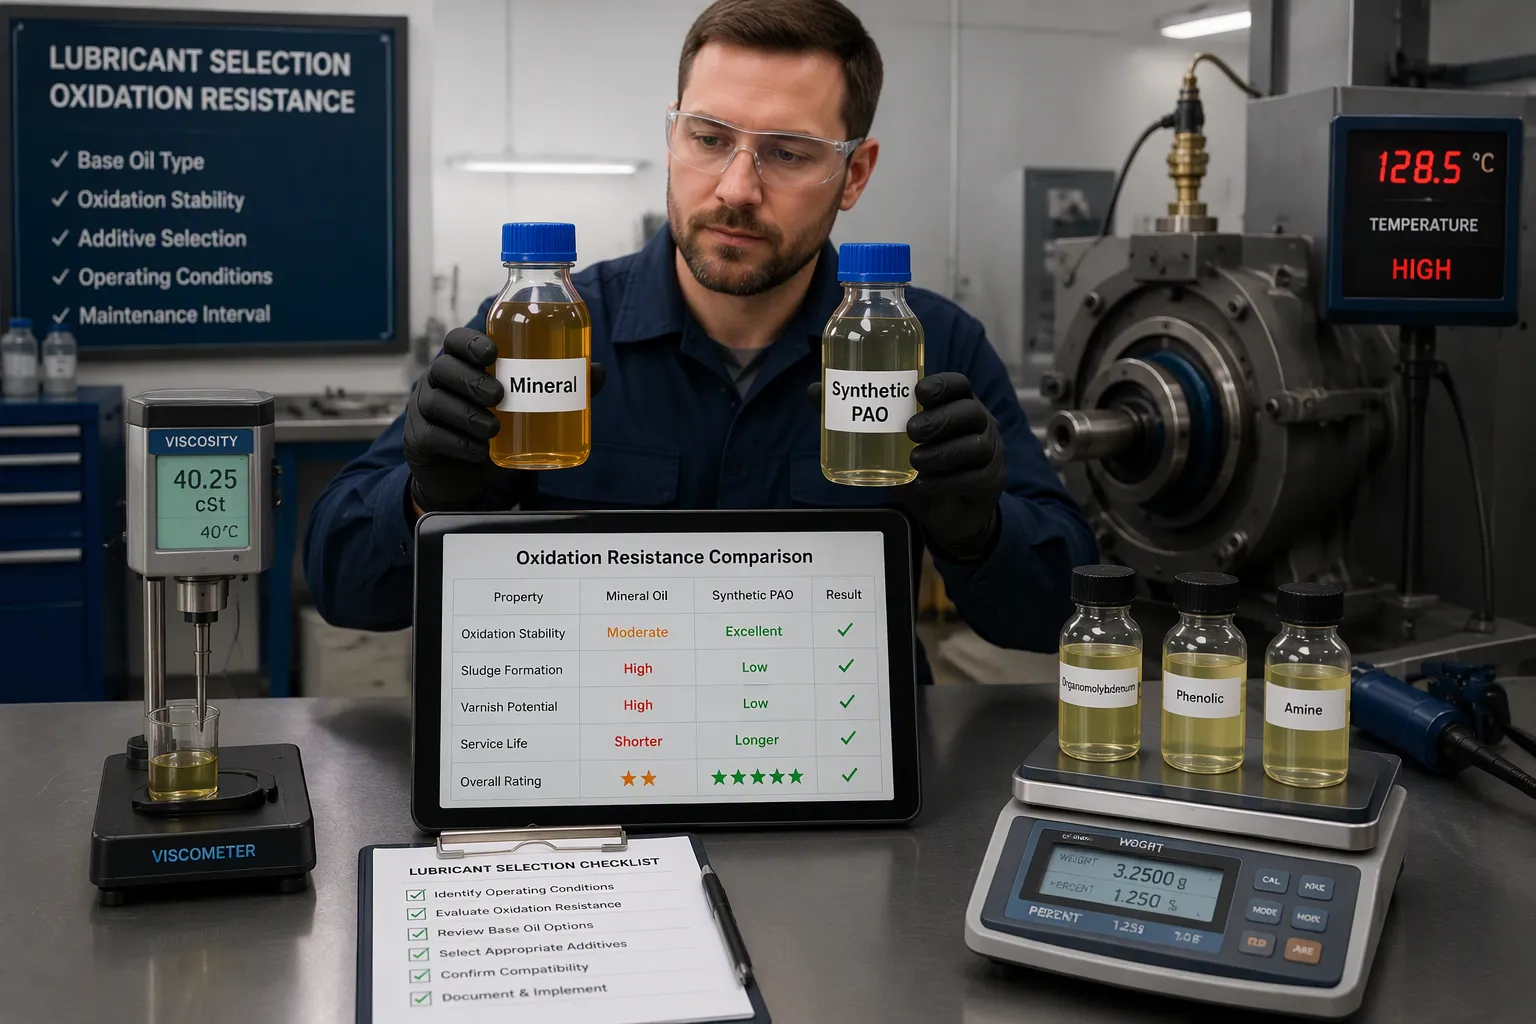
La sélection du lubrifiant constitue la première ligne de défense contre l’oxydation. Une base inadaptée ou des additifs insuffisants condamnent l’huile à une dégradation rapide. Les équipes de maintenance doivent comprendre les performances relatives des différentes bases et le rôle des antioxydants.
Base lubrifiante et additifs
Le choix de la base lubrifiante influence directement la résistance à l’oxydation. Le tableau suivant compare les deux grandes familles de bases.
Type de base lubrifiante | Résistance à l’oxydation |
|---|---|
Huiles minérales conventionnelles | Stabilité limitée (référence de comparaison) |
Polyalphaoléfines (PAO) synthétiques | Stabilité exceptionnelle, nettement supérieure aux huiles minérales |
Pour des applications à haute température, les bases synthétiques prolongent significativement la durée de vie du lubrifiant.
Les additifs antioxydants renforcent cette résistance. Pour les lubrifiants soumis à de fortes contraintes thermiques, les compositions recommandées incluent trois éléments. Un composé d’organomolybdène soluble dans l’huile entre 0,05 et 2 pour cent en poids. Un antioxydant phénolique entre 0,1 et 3 pour cent en poids, représentant un mélange de phénols dont les groupes alkyle contiennent de 3 à 9 atomes de carbone. Un antioxydant aminé dont les groupes alkyle indépendants contiennent de 6 à 12 atomes de carbone. Le rapport pondéral entre le molybdène et les antioxydants varie entre 80:20 et 20:80. Cette combinaison protège le lubrifiant contre la dégradation thermique.
Critères de sélection
Plusieurs critères guident le choix d’un lubrifiant résistant à l’oxydation. La compréhension des conditions d’exploitation et d’environnement reste essentielle. La viscosité de l’huile de base dépend de la charge, de la température et de la vitesse de la machine. Les vitesses faibles, les charges élevées et les températures élevées exigent une viscosité plus élevée. Les vitesses élevées, les charges faibles et les températures basses nécessitent une viscosité plus faible. Une viscosité correcte permet de développer un film lubrifiant complet entre les surfaces en mouvement. Ce film évite le contact métal-métal et minimise la friction. Le lubrifiant doit également résister à l’oxydation, ne pas se dégrader avec le temps et fonctionner sur une large plage de températures. La protection contre la corrosion pendant le stockage et en environnements humides s’avère indispensable.
Les tests d’oxydation fournissent des données objectives pour la sélection. Le Test de stabilité de l’huile de turbine (TOST) simule en laboratoire les conditions d’utilisation prolongée en présence d’eau, d’oxygène et de catalyseurs métalliques. Cette méthode évalue la stabilité à l’oxydation et oriente la formulation et la sélection des lubrifiants industriels. Le test RPVOT exprime le résultat en minutes. Il indique le temps nécessaire pour qu’une chute de pression déterminée se produise. Plus le temps obtenu au RPVOT est long, plus la résistance à l’oxydation de l’huile est élevée.
Ces critères aident les professionnels à choisir un lubrifiant adapté à chaque contexte industriel. Une sélection rigoureuse réduit les risques de dégradation prématurée et prolonge la durée de vie des équipements.
Contrôler les conditions opératoires
Gestion de la température
La maîtrise de la température constitue le levier le plus direct contre l’oxydation. Chaque élévation thermique accélère les réactions chimiques. Les exploitants doivent donc surveiller en continu les points chauds des circuits hydrauliques et des compresseurs. Un refroidissement efficace maintient l’huile dans sa plage de fonctionnement nominale. Les échangeurs encrassés ou sous-dimensionnés laissent la température dériver. Une inspection régulière de ces équipements évite les dérives silencieuses.
L’aération du lubrifiant mérite une attention équivalente. Les réservoirs mal conçus retiennent l’air piégé. Cet air dissous alimente l’oxydation en permanence. Les professionnels installent des séparateurs d’air et vérifient l’étanchéité des circuits. Une ventilation contrôlée du réservoir limite le contact prolongé entre l’huile et l’oxygène. Ces mesures simples réduisent la formation de radicaux libres.
Réduction des contaminants
La contamination par l’eau, les métaux et les particules fines catalyse la dégradation. Une stratégie structurée élimine ces agents agressifs. Les techniques suivantes donnent des résultats mesurables sur le terrain.
Réaliser un diagnostic précis par une analyse détaillée de l’huile en service.
Combiner les résines ICB™ et les éléments filtrants VTM™ (0,9 µm) pour réduire les vernis solubles, l’acidité et les fines particules non solubles.
Éliminer l’eau par déshydratation sous vide VUD ou par purge à l’azote TMR directement dans le réservoir.
Filtrer les fines particules de carbone avec un système ECR (Systèmes d’élimination électrostatique de la contamination).
La déshydratation sous vide NAUTILUS élimine 100 % de l’eau libre et jusqu’à 96 % de l’eau dissoute, sans altérer les additifs ni la viscosité. La filtration moléculaire avancée retire les vernis et les résidus d’oxydation. Ces procédés ramènent l’acidité de 2 à 0,07 et le MPC de 50 à 10. La filtration atteint une propreté ISO 4406 = 10/11/09. Le système brise les émulsions stables et corrige la moussage, prévenant ainsi la corrosion, la cavitation et l’usure.
Maintenance proactive
Filtration et purification
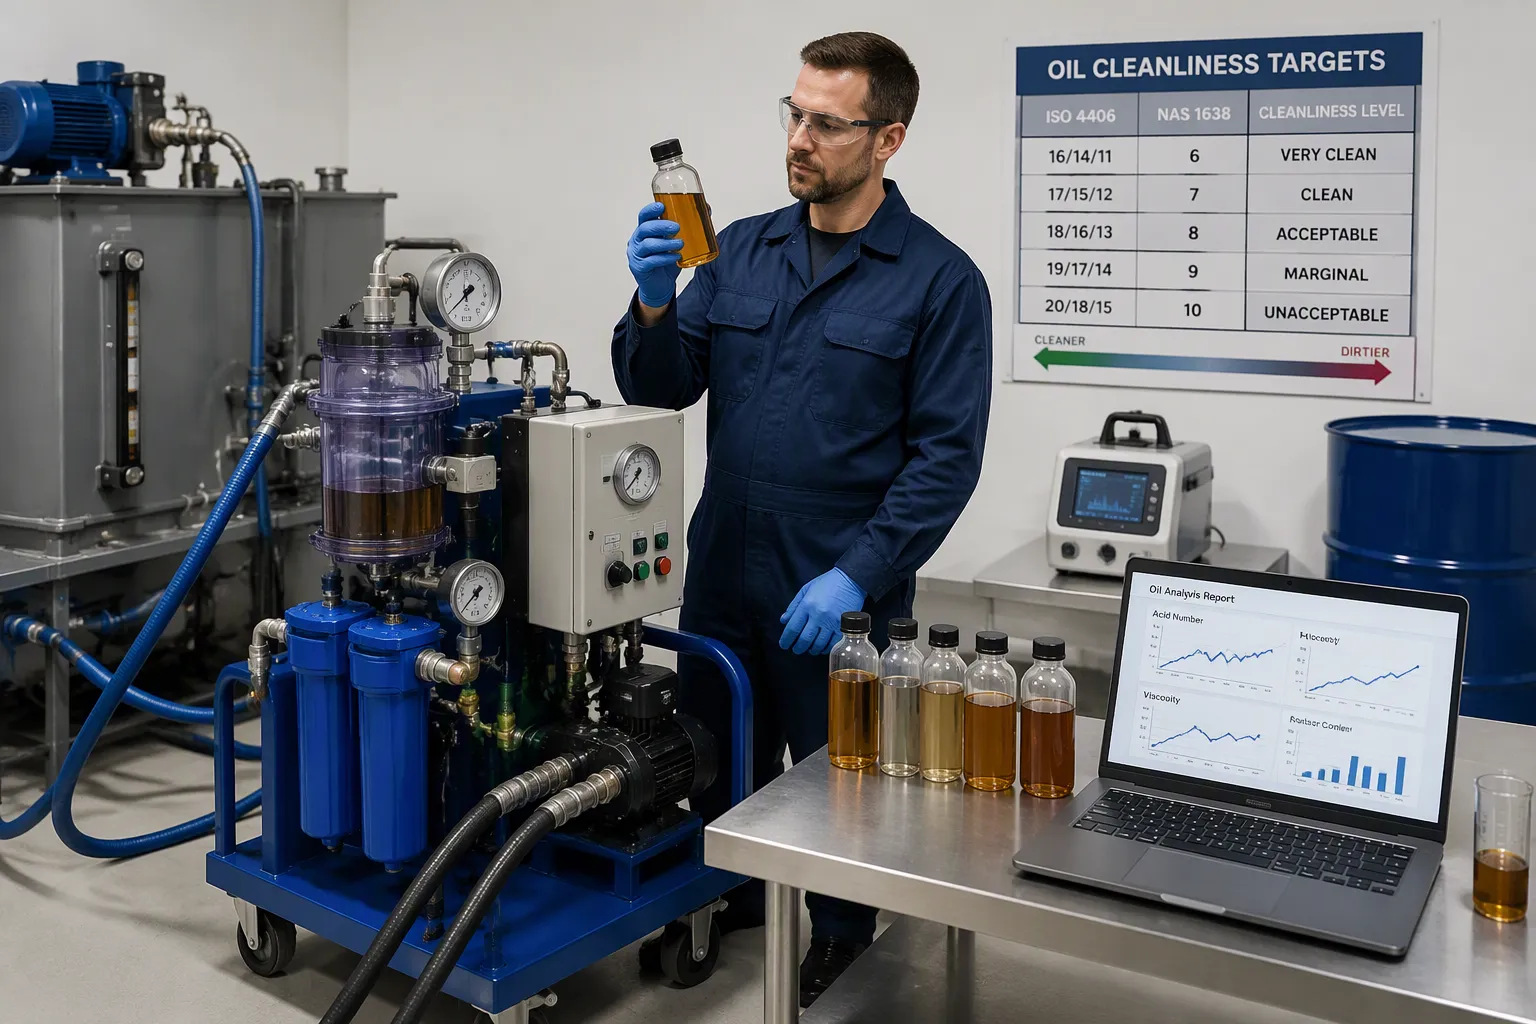
La filtration et la purification retirent les contaminants avant qu’ils n’accélèrent l’oxydation. Les particules métalliques catalysent les réactions radicalaires. L’eau hydrolyse les esters et favorise la corrosion. Les équipes de maintenance déploient donc plusieurs techniques complémentaires. La filtration mécanique retient les particules solides selon leur taille. Les éléments filtrants fins capturent les débris abrasifs qui usent les surfaces. La déshydratation sous vide élimine l’eau libre et l’eau dissoute sans altérer les additifs. La purification par résines cible les vernis solubles et les produits d’oxydation naissants. La filtration électrostatique attire les fines particules de carbone que les filtres classiques laissent passer.
Ces procédés prolongent la durée de vie du lubrifiant. Ils réduisent la formation de boues et de vernis dans les circuits. Ils préservent également les additifs antioxydants encore actifs. Une stratégie de filtration adaptée dépend du type d’équipement et du niveau de contamination mesuré. Les responsables de maintenance définissent des seuils de propreté et vérifient leur respect à intervalles réguliers. Cette discipline évite l’accumulation silencieuse de dépôts dans les jeux réduits.
Suivi analytique
Le suivi analytique transforme la maintenance en démarche préventive. L’analyse d’huile en service révèle l’état réel du lubrifiant. Elle mesure l’indice d’acide, la viscosité, la teneur en eau et la concentration des additifs. Une dérive de ces indicateurs signale une oxydation en cours. Les techniciens peuvent alors agir avant que les dommages ne deviennent irréversibles.
Un programme d’analyse d’huile documenté illustre cette approche. Les analyses de condition et de contamination ont révélé des niveaux élevés d’oxydation, des huiles inadaptées et une contamination importante. La cause racine identifiée était la dégradation rapide des additifs antioxydants. Cette dégradation a entraîné une oxydation précoce de l’huile de base. Des boues et des vernis se sont formés dans le système. Ces dépôts ont provoqué des défaillances prématurées de pompes et de vannes. L’action corrective a consisté à remplacer le fluide par une huile synthétique de haute qualité, résistante à l’oxydation et au vieillissement.
Les résultats observés ont démontré une amélioration notable de la fiabilité et une réduction des coûts de maintenance.
Les vidanges programmées complètent ce dispositif. Elles suivent les recommandations du fabricant et les résultats des analyses. Un intervalle fixe sans contrôle analytique gaspille du lubrifiant encore utilisable ou laisse une huile dégradée en service. La combinaison du suivi et de la vidange planifiée optimise les deux paramètres.
La prévention de l’oxydation repose sur trois piliers complémentaires. Le choix d’un lubrifiant adapté pose la première barrière. Le contrôle des conditions opératoires limite la chaleur, l’air et les contaminants. La maintenance proactive, par la filtration et le suivi analytique, prolonge la durée de vie des huiles. Ces trois axes forment un ensemble cohérent.
Cette démarche constitue un investissement rentable. Elle réduit les vidanges, les réparations et les arrêts de production. Un programme documenté a généré un retour sur investissement significatif dès la première année. Les équipes de maintenance gagnent donc à évaluer leurs pratiques actuelles. Elles peuvent consulter un expert ou déployer une stratégie de prévention adaptée à leur site.
FAQ
Quels facteurs accélèrent l’oxydation d’un lubrifiant industriel ?
L’oxydation résulte d’une réaction entre le lubrifiant et l’oxygène. La chaleur, l’eau et les particules métalliques catalysent ce processus. Une température élevée accélère la vitesse de réaction.
Comment la température influence-t-elle la dégradation de l’huile ?
La vitesse d’oxydation augmente avec la température. Les turbines à gaz fonctionnent souvent à des températures élevées. Cette chaleur génère des radicaux libres rapidement. Un refroidissement efficace maintient l’huile dans sa plage de fonctionnement.
Quels tests permettent d’évaluer la résistance à l’oxydation ?
Le test TOST simule les conditions d’utilisation prolongée avec eau et catalyseurs métalliques. Le test RPVOT mesure le temps nécessaire à une chute de pression. Un résultat long indique une bonne résistance à l’oxydation.
Comment éliminer l’eau et les contaminants du lubrifiant ?
La déshydratation sous vide élimine cent pour cent de l’eau libre et jusqu’à quatre-vingt-seize pour cent de l’eau dissoute. La filtration moléculaire retire les vernis et les résidus d’oxydation sans altérer les additifs.
Quelle différence entre huile minérale et huile synthétique ?
Les huiles synthétiques polyalphaoléfines offrent une stabilité à l’oxydation nettement supérieure aux huiles minérales conventionnelles. Pour les applications à haute température, elles prolongent significativement la durée de vie du lubrifiant.